
TPWY630/400 バットフュージョン機 取扱説明書

適用範囲と技術パラメータ
| タイプ | TPWY-630/400 |
| 材料 | PE、PP、PVDF |
| 直径の範囲 | 400㎜~630㎜ |
| 周囲温度 | -5~45℃ |
| 電源 | 380V±10%、50Hz |
| 総電力 | 12.2Kw |
| 付属品:加熱プレート | 9.2Kw |
| かんな工具 | 1.5Kw |
| 油圧ユニット | 1.5Kw |
| 最大。プレッシャー | 6.3MPa |
| シリンダーの総断面積 | 23.06cm2 |
| 作動油 | YA-N32 |
| 最大。温度 | <270℃ |
| 熱板界面の温度差 | ±7℃ |
| 総重量、kg | 635 |
特別な説明
機械の使用を開始する前に、オペレータと装置の安全を確保するために、本文全体を注意深く読むことをお勧めします。この取扱説明書は将来参照できるよう大切に保管してください。
3.1 この装置は、記載のない材質のパイプ溶接には適していません。破損や事故の原因となります。
3.2 爆発の危険がある場所では機械を使用しないでください。
3.3 機械は専門のオペレーターによって使用されなければなりません。
3.4 機械は乾燥した場所で操作する必要があります。雨天や濡れた地面で使用する場合は、保護措置を講じる必要があります。
3.5 入力電源は 380V±10%、50Hz です。延長入力ラインを使用する場合、ラインには十分なリード部分が必要です。
用途各部の説明
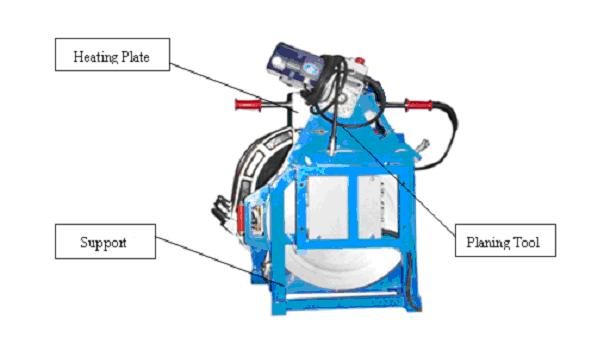
機械は、基本フレーム、油圧ユニット、加熱プレート、かんなツール、かんなツールのサポート、および電気ボックスで構成されています。
4.1 マシン構成
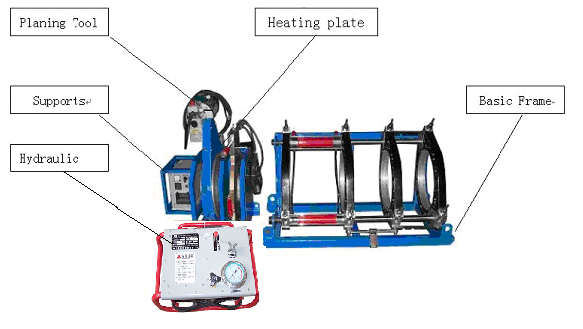
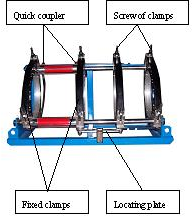
4.2 基本フレーム
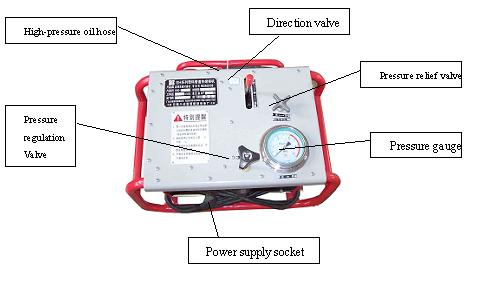
4.3 油圧ユニット
4.4 かんなツールと加熱プレート
使用説明書
5.1 装置のすべての部品は、安定した乾燥した平面上に設置して操作する必要があります。
5.2 要求されたバットフュージョンマシンに従って電力が供給されていること、マシンが良好な状態にあること、電力線に破損がないこと、すべての器具が正常であること、かんな工具の刃が鋭利であること、必要な部品と工具がすべて揃っていることを確認します。
5.3 油圧および電気接続
5.3.1 基本フレームと油圧ユニットをクイックカプラで接続します。
5.3.2 加熱プレートラインを基本フレームの電気ボックスに接続します。
5.3.3 加熱プレートラインを加熱プレートに接続します。
5.3.4 パイプ/継手の外径に応じてインサートを基本フレームに取り付けます。
5.4 溶接手順
5.4.1 溶接するパイプ/継手の直径と肉厚または SDR が正しいことを確認します。溶接を開始する前に表面をチェックする必要があります。傷が肉厚の10%を超える場合は、部分的に切断して使用する必要があります。
5.4.2 溶接するパイプ端の内側と外側の表面をきれいにします。
5.4.3 フレームのインサートにパイプ/継手を配置します。インサートから突き出る溶接されるパイプ/継手の端の長さはおそらく同じです (できるだけ短く)。パイプのもう一方の端は、摩擦を減らすためにローラーでサポートする必要があります。次に、クランプのネジを締めてパイプ/継手を固定します。
5.4.4 パイプ/継手の端の間のフレームにかんなツールを入れてスイッチをオンにし、両端に連続的な削りくずが現れるまで油圧ユニットの方向バルブを操作してパイプ/継手の端を閉じます。(シェービング圧力2.0Mpa以下)。方向バルブバーを中間の位置に置き、数秒待ってからフレームを開き、カンナツールのスイッチをオフにしてフレームから取り外します。削り粉の厚さは0.2~0.5mm程度で、プランニングツールの刃の高さを調整することで調整できます。
5.4.5 パイプ/継手の端を閉じて、それらの位置ずれを検査します。最大。位置のずれは壁の厚さの 10% を超えてはなりません。パイプの位置を調整し、クランプのネジを緩めるか締めることで改善できる可能性があります。 2 つのパイプ端の間の隙間は肉厚の 10% を超えてはなりません。そうでない場合は、再度切断する必要があります。
5.4.6 加熱プレート上に残った塵や埃を取り除きます(加熱プレート表面の PTFE 層を傷つけないでください)。
5.4.7 必要な温度に達したら、加熱プレートをパイプの端の間のフレームに置きます。ビードが正しい高さに達するまで、必要な圧力まで上げます。
5.4.8 必要な浸漬時間の間、パイプ/継手の両端が加熱プレートに接触した状態を維持するのに十分な値まで圧力を下げます。
5.4.9 時間が経過したら、フレームを開いて加熱プレートを取り出し、2 つの溶解端をできるだけ早く閉じます。
5.4.10 圧力を溶接圧力まで上げ、接合部が冷却されるまで保持します。圧力を抜き、クランプのネジを緩め、接続されているパイプを取り外します。
タイマー計器
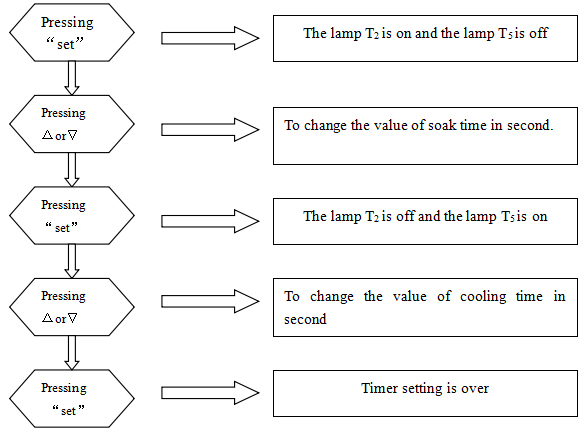
外径、SDR、パイプ材質などのパラメータを変更した場合は、溶接規格に従って均熱時間と冷却時間を再設定する必要があります。
6.1 タイマー設定
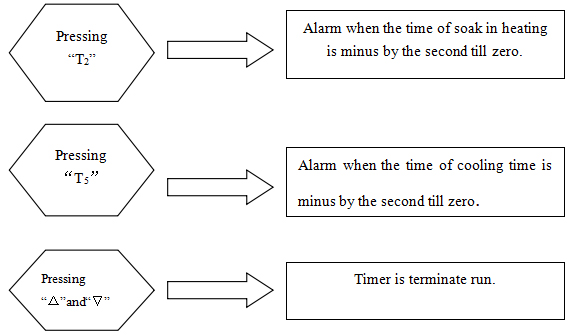
6.2 使用説明書
溶接規格とチェック
7.1 溶接規格とPE材質が異なるため、突合せ融着プロセスの段階の時間と圧力が異なります。これは、パイプが実際の溶接パラメータと継手の製造を証明する必要があることを示唆しています。
7.2 参照規格DVS2207-1-1995
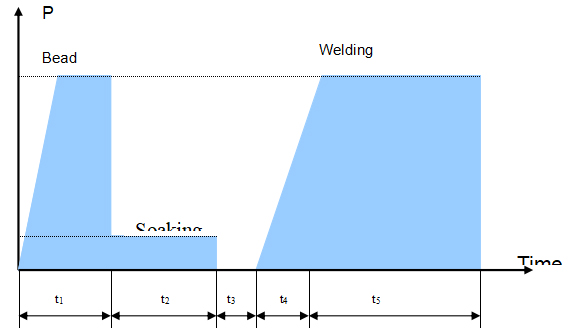
| 肉厚 (mm) | ビード高さ(mm) | ビード圧力(Mpa) | 浸漬時間 t2(秒) | 均熱圧力(Mpa) | 切り替え時間 t3(秒) | 立ち上がり時間 t4(秒) | 溶着圧力(Mpa) | 冷却時間 t5(分) |
| 0~4.5 | 0.5 | 0.15 | 45 | ≤0.02 | 5 | 5 | 0.15±0.01 | 6 |
| 4.5~7 | 1.0 | 0.15 | 45~70 | ≤0.02 | 5~6 | 5~6 | 0.15±0.01 | 6~10 |
| 7~12 | 1.5 | 0.15 | 70~120 | ≤0.02 | 6~8 | 6~8 | 0.15±0.01 | 10~16 |
| 12~19 | 2.0 | 0.15 | 120~190 | ≤0.02 | 8~10 | 8~11 | 0.15±0.01 | 16~24 |
| 19~26 | 2.5 | 0.15 | 190~260 | ≤0.02 | 10~12 | 11~14 | 0.15±0.01 | 24~32 |
| 26~37 | 3.0 | 0.15 | 260~370 | ≤0.02 | 12~16 | 14~19 | 0.15±0.01 | 32~45 |
| 37~50 | 3.5 | 0.15 | 370~500 | ≤0.02 | 16~20 | 19~25 | 0.15±0.01 | 45~60 |
| 50~70 | 4.0 | 0.15 | 500~700 | ≤0.02 | 20~25 | 25~35 | 0.15±0.01 | 60~80 |
述べる:
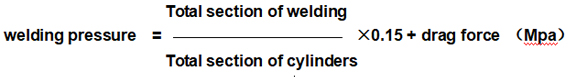
式:
安全性の広告議事録
機械を操作する前に、次の安全規則をよく読んで従うことを強くお勧めします。
8.1 オペレータのスキルは、機械を使用および操作する前に訓練を受ける必要があります。
8.2 機械は安全のため 2 年前に検査、修理し、使用する必要があります。
8.3 電源: 電源プラグには、熟練したオペレーターと機械の安全のための安全規則が付属しています。
安全な設定は、識別できるように文字または数字で行う必要があります。
機械と電源に接続: 入力電源は 380±20V 50Hz です。延長入力ラインを使用する場合、ラインには十分なリード部分が必要です。
接地: 建物の敷地内に信号を送信する必要があります。接地の抵抗は保護設定に適しており、電圧が 25 を超えないようにして、電気技師による設定またはテストを行ってください。
電気ストレージ: 安全性を確保するために、マシンは正確にストレージを使用する必要があります。
マシンとの接続は運用ルールを参照する必要があります。
※電気による事故は絶対に避けてください。
※ドラッグによる電源の遮断は避けてください。
※機械を移動させたり、引きずったり、ケーブル線などで立てたりすることは避けてください。
※ケーブル線の端を避けて重量を乗せ、ケーブル線の温度が70℃を超えないように注意してください。
※機械は乾燥した場所で操作してください。雨天や濡れた地面で使用する場合は、保護措置を講じる必要があります。
※作業場所は清潔な状態にしてください。
※機械には点検・修理期間が必要です。
※ケーブルラインの絶縁体は時々検査し、特殊なプレスを行う必要があります。
※雨天時や小麦状態での使用は大変危険です。
※残留電流作動ブレーカーは1ヶ月までに修理が必要です。
※電気工事士がステータスの接地を検査する必要があります。
※ 機械のパージを行う際は、機械の絶縁物を傷つけたり、ベンジン、含浸剤などを使用しないでください。
※本機は乾燥した状態で保管してください。
※プラグはすべて電源から抜いてください。
※ 機械を使用前に使用した場合、機械は完璧な機能状態を維持する必要があります。
機械を操作する前に、安全規則をよく読み、それに従うことをお勧めします。
始動時の事故:機械を操作する前に、安全装置として電源プラグが供給されています。
機械内へのパイプの位置:
パイプをクランプに配置して固定します。2 つのパイプ端の距離に計画ツールを挿入し、確実に動作するようにし、電気および操作によって引き起こされるあらゆる種類の事故を回避します。
条件の働き:
作業エリアは清潔で乾燥しており、適切に照明されている必要があります。
雨天や小麦の状態、あるいは可燃性液体の近くで機械を使用することは非常に危険です。
機械の周囲にいるすべての人が安全な距離にいるように注意してください。
服:
加熱プレートは常に 200℃以上の高温になるため、機械を使用する際は細心の注意を払ってください。適切な手袋を使用することを強くお勧めします。丈の長い服や、機械に引っかかる可能性のあるブレスレットやネックレスは避けてください。
危険に注意して事故を防ぎましょう
バットフュージョンマシン:
機械の使用には熟練した技術が必要です。
※加熱プレート
加熱プレートは270℃を超える高温のため、次の対策を講じることをお勧めします。
---高温用手袋を使用する
---パイプとパイプを突合せ融合した後、加熱プレートを挿入する必要があります。
---完成した加熱プレートをボックス上に設置する必要があります。
---加熱プレートには触れないようにしてください。
※カンナ削り工具
---スクレーピング作業の前に、パイプと地面が対向するパイプ端を汚さないようにしてください。
---完成したカンナツールはカンナツールと加熱プレートのサポート上に配置する必要があります
※基本フレーム
---上記の基本フレームの組み立ては、あらゆる種類のパイプ間溶接に適していることを事前に開始しました。
---作業開始時は足や腕を動かしたままにしないように注意してください。基本フレームから大きく離れることは必須です。
---機械の周囲にいるすべての人が安全な距離にいるように注意してください。
---技能者は安全規定を遵守しなければなりません。
メンテナンス
| アイテム | 説明 | 使用前に点検してください | 最初の月 | 6か月ごと | 毎年 |
| プランニングツール | 刃を交換するか、再度スクラッチしてください ケーブルが断線していないか確認してください 機械的な接続が緩んでいないか確認してください |
●
|
● | ● ●
| |
| 加熱プレート | ケーブルとソケットの接合部を確認してください 加熱プレートの表面をきれいにし、必要に応じて PTFE 層を再度コーティングします 機械的な接続が緩んでいないか確認してください | ● ●
|
● |
●
| |
| 温度制御システム | 温度インジケーターをチェックしてください ケーブルが断線していないか確認してください |
● | ● ● | ||
| 油圧システム | チェックアウト圧力計 石油パイプラインの接合部に漏れがないか確認し、再度締めるか、シールを交換してください フィルターを掃除する オイルが不足している場合はチェックしてください オイルを交換してください オイルホースが破損していないか確認してください |
●
●
● |
●
| ●
● ●
| |
| 基本 フレーム | フレーム軸端の締め付けネジが緩んでいないか確認してください 必要に応じて再度防錆塗料をスプレーしてください |
●
|
●
|
●
|
● |
| 力 供給 | サーキットプロテクタのテストボタンを押して、サーキットプロテクタが正常に動作していることを確認します。 ケーブルが断線していないか確認してください | ● ● |
● |


